Промышленное оборудование из металла
Изготовление промышленного оборудования из металла в Санкт-Петербурге и Ленинградской области: производство корпусов и станин станков, сварных бункеров, металлических контейнеров, рам оборудования, кожухов защитных из стали по чертежам для промышленных предприятий

Производство металлических корпусов и конструкций оборудования
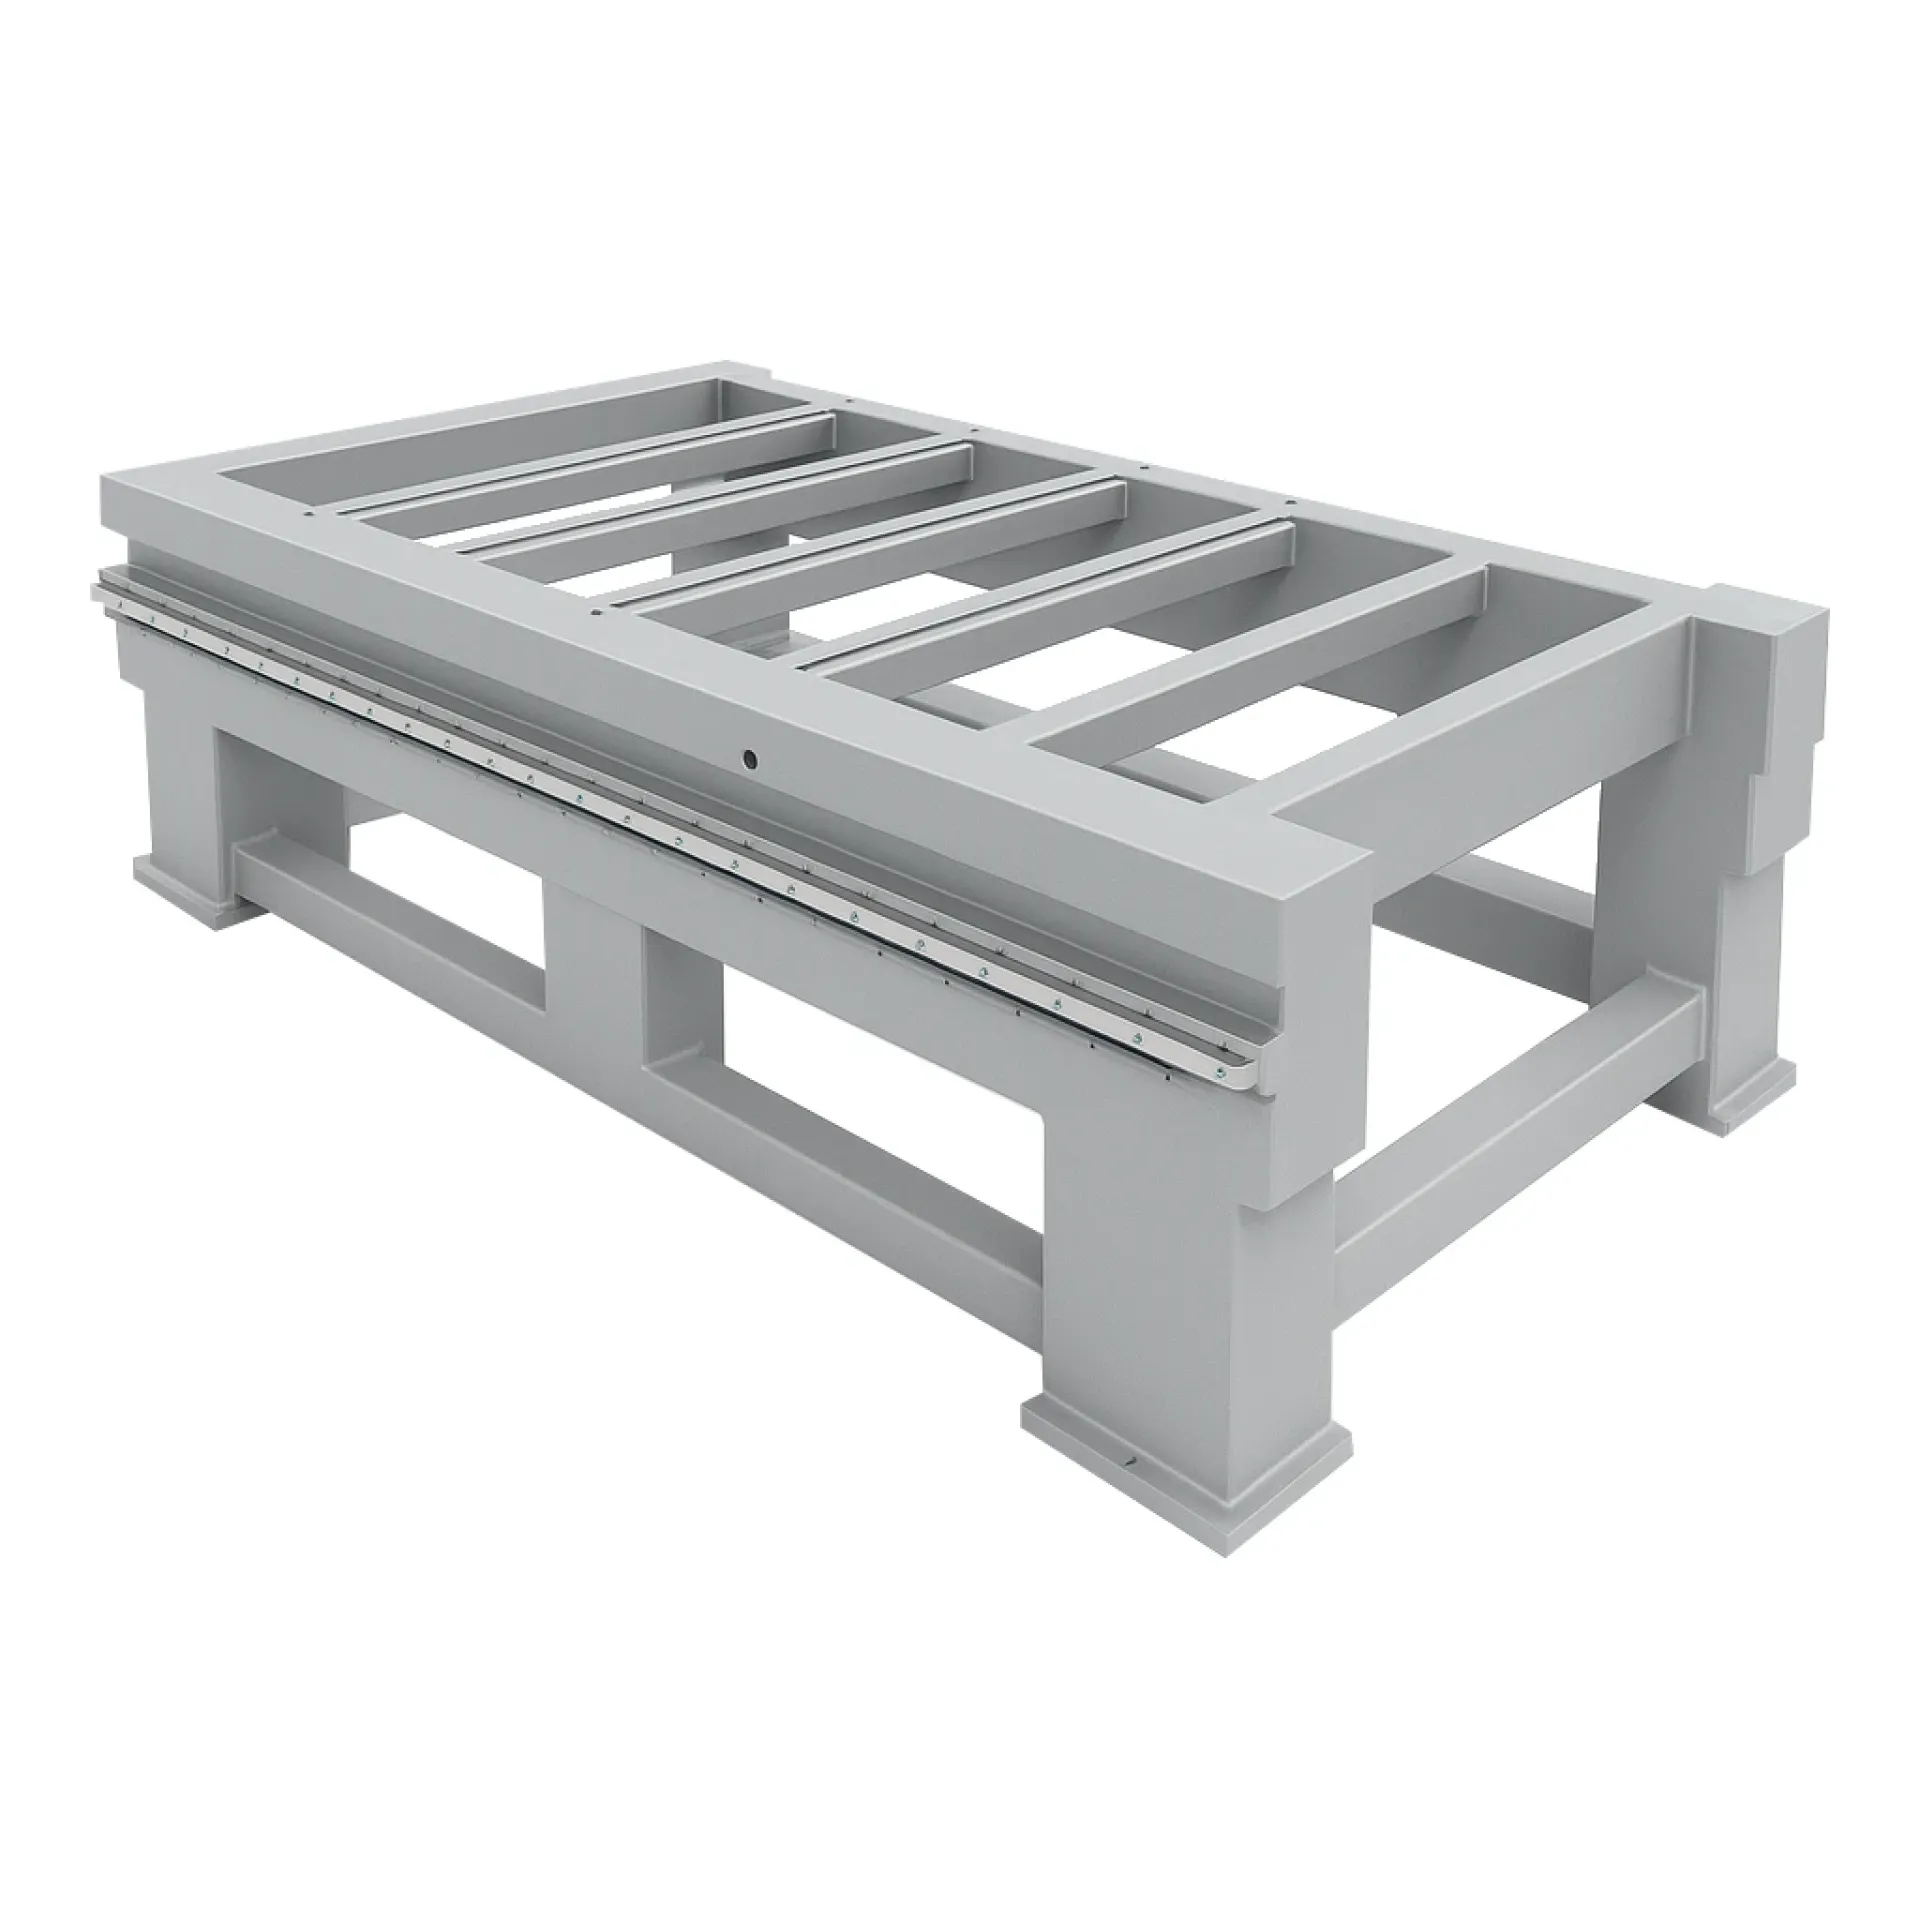
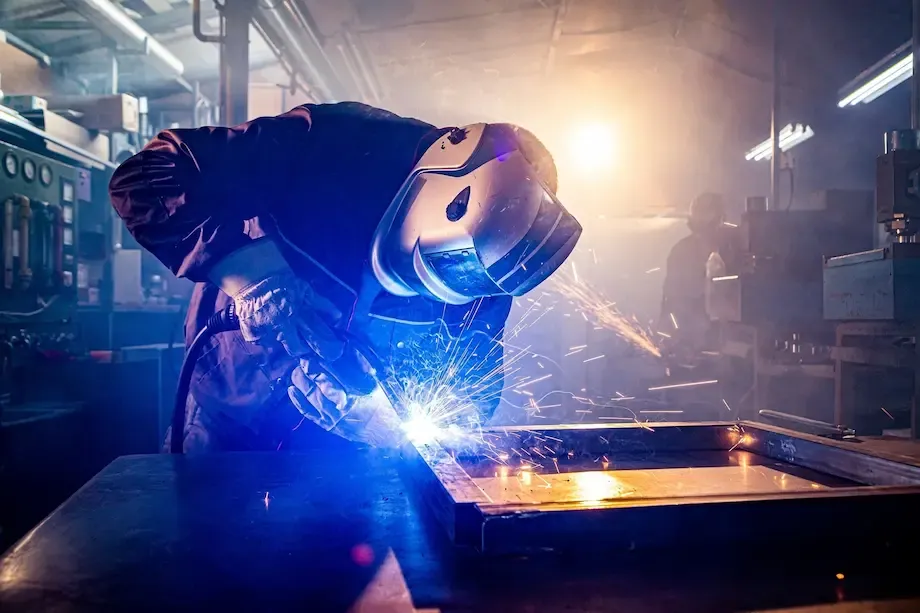
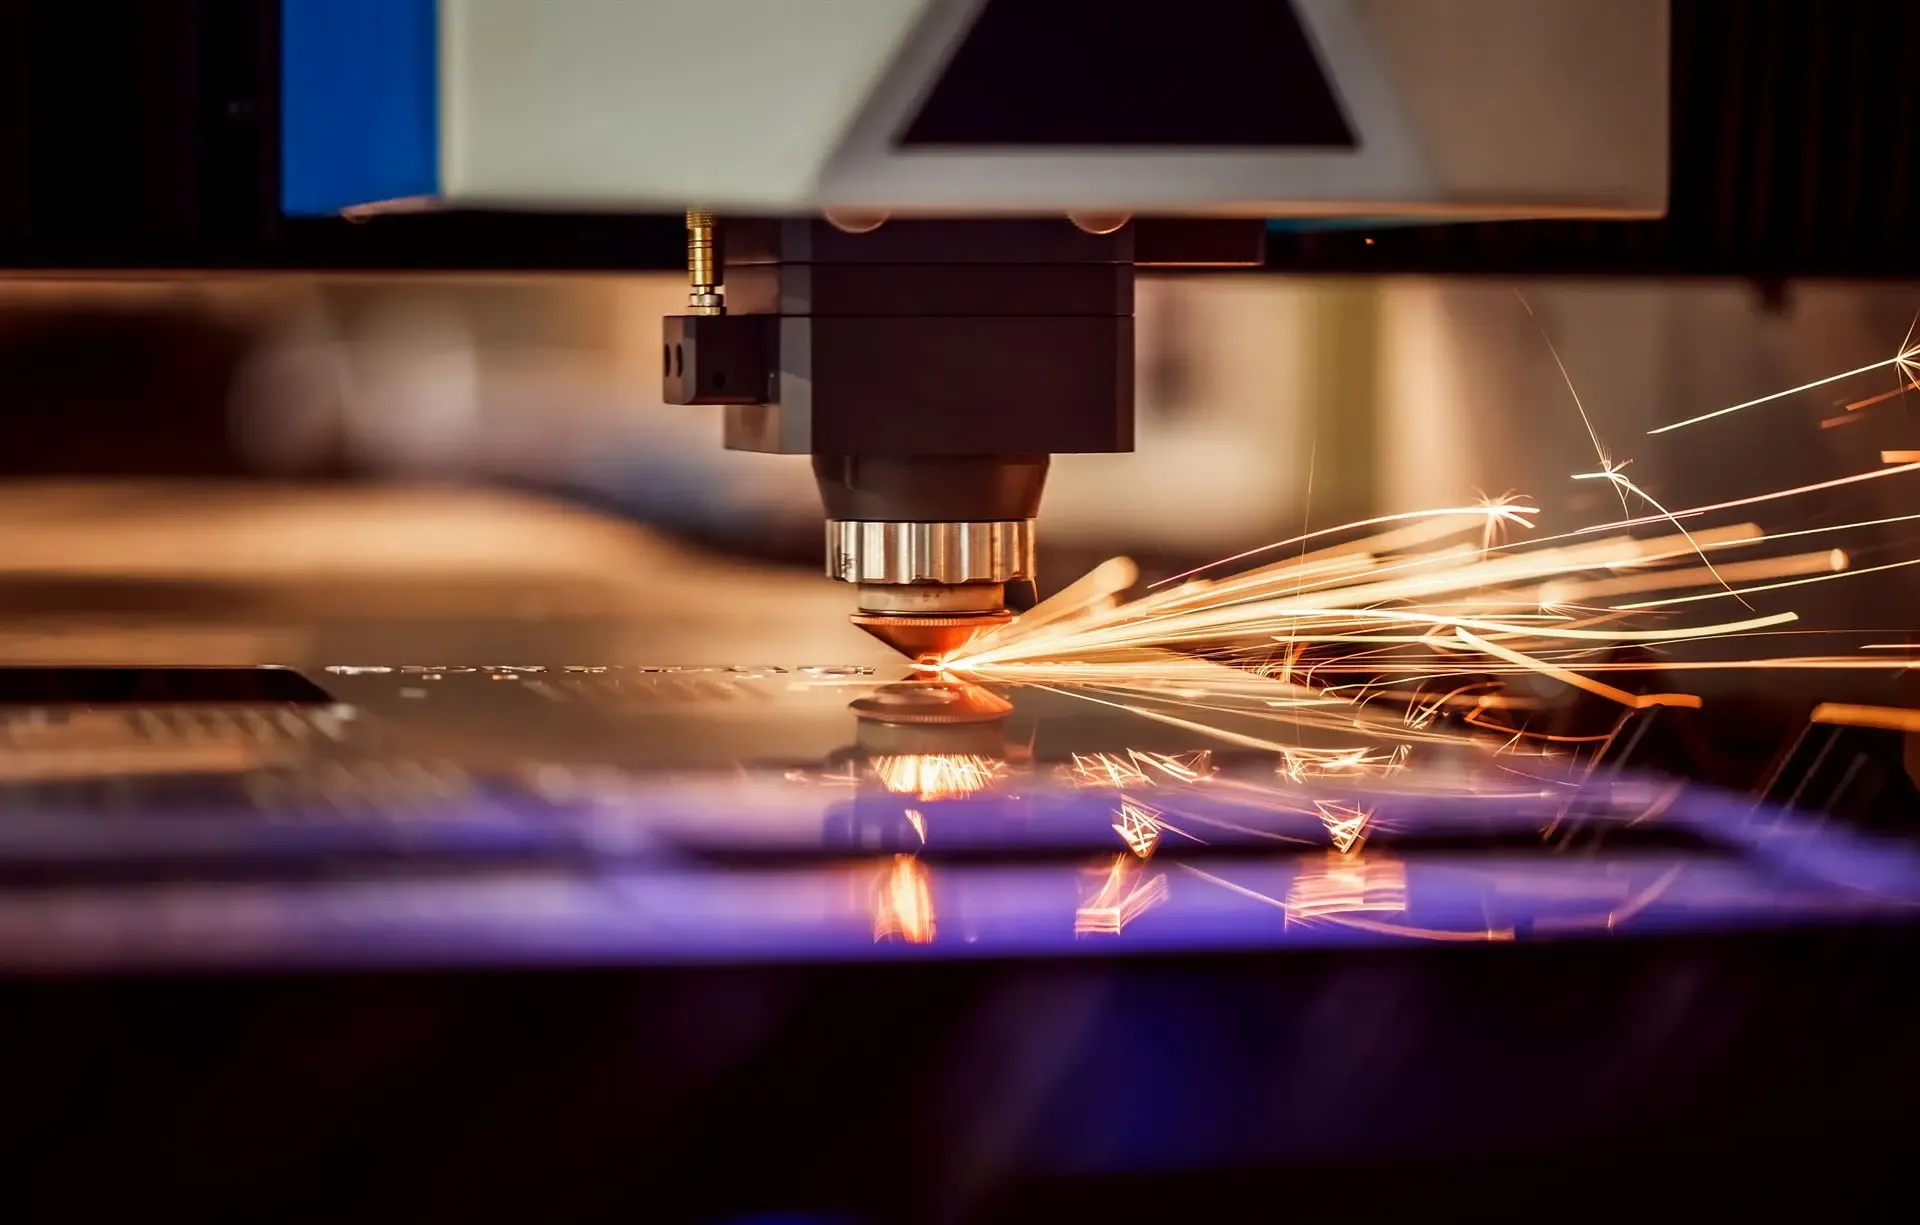
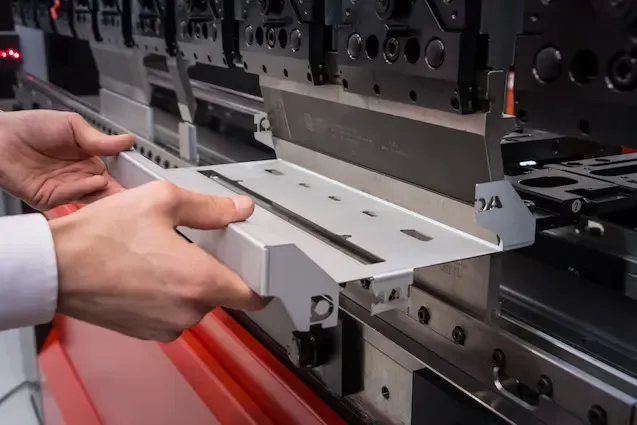
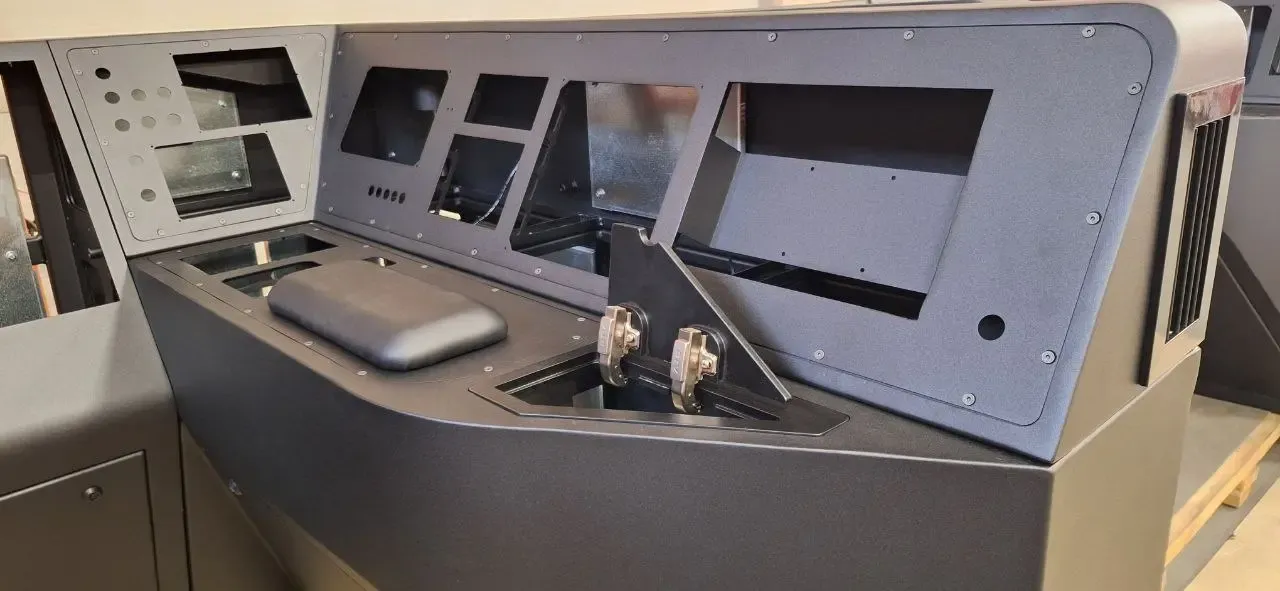
Промышленное оборудование из металла — широкий спектр изделий из стали для оснащения производственных предприятий: корпуса и станины станков, прессов, машин, сварные бункеры для сыпучих материалов, металлические контейнеры складские и транспортные, защитные кожухи и ограждения оборудования, рамы опорные. Изготавливаются методами лазерной резки, гибки, сварки из листовой стали, профильного проката с последующей механической обработкой на станках, покраской. Обеспечивают прочность, жесткость, точность геометрии для корректной работы механизмов, безопасность персонала.
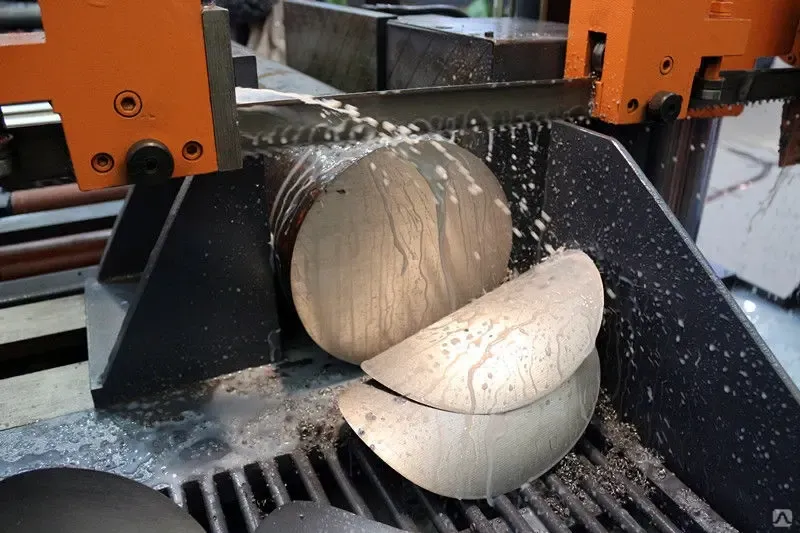
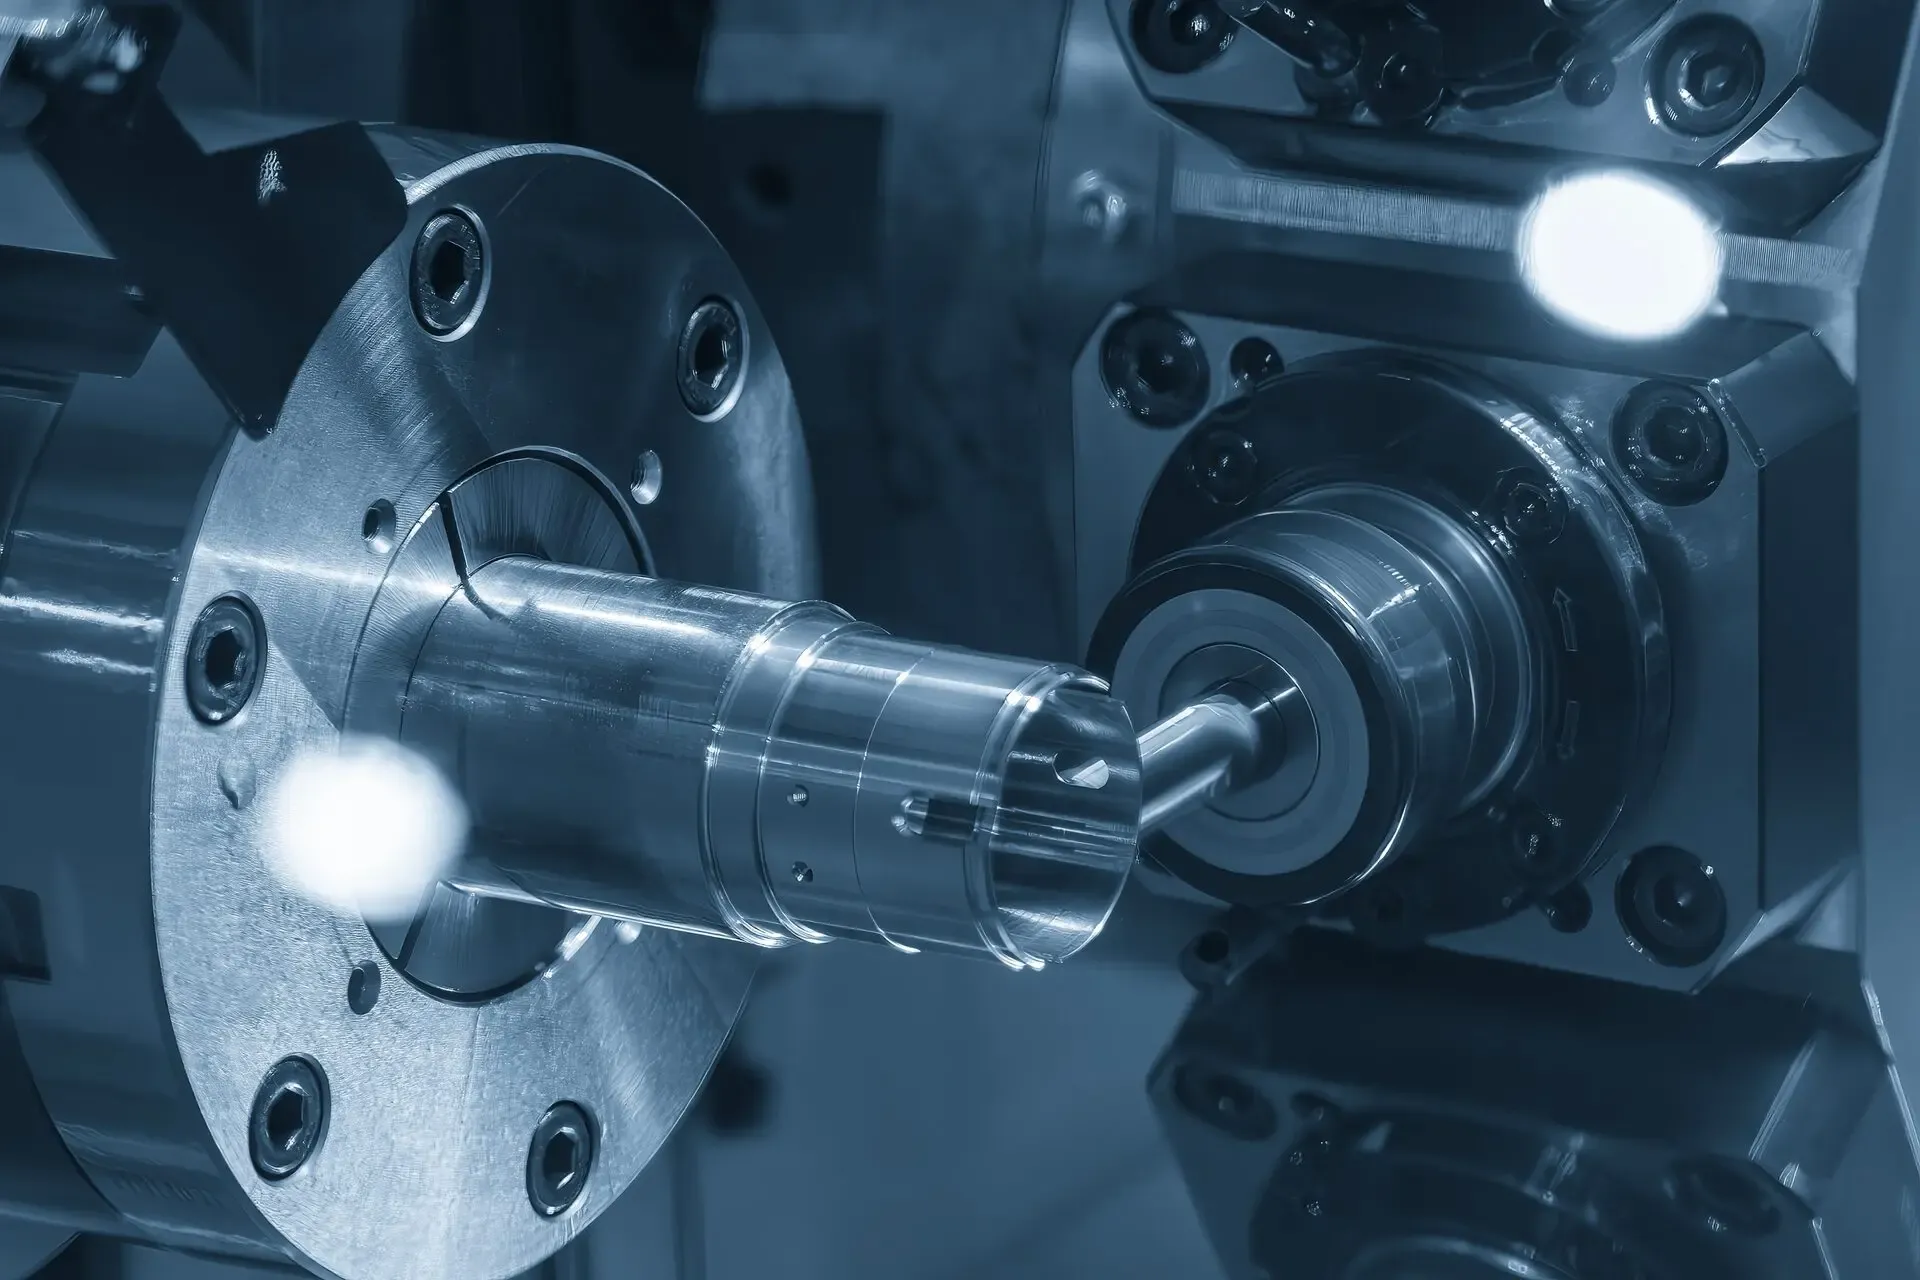
Мы производим промышленное оборудование из металла по чертежам заказчика или разрабатываем конструкцию под технические требования. Выполняем полный цикл: проектирование с 3D-моделированием, расчет прочности и жесткости, изготовление на современном оборудовании (лазерная резка листа до 20 мм, вальцовка, сварка, токарная и фрезерная обработка с ЧПУ), сборка с контролем геометрии, покраска. Изготавливаем станины станков массой до 5 тонн, бункеры объемом до 50 м³, контейнеры грузоподъемностью до 10 тонн. Работаем со сталью марок Ст3, 09Г2С, конструкционной сталью 40Х, 45, нержавейкой AISI 304. Обеспечиваем точность обработки посадочных мест под подшипники, направляющие ±0,05 мм на координатно-расточных станках.
Мы производим
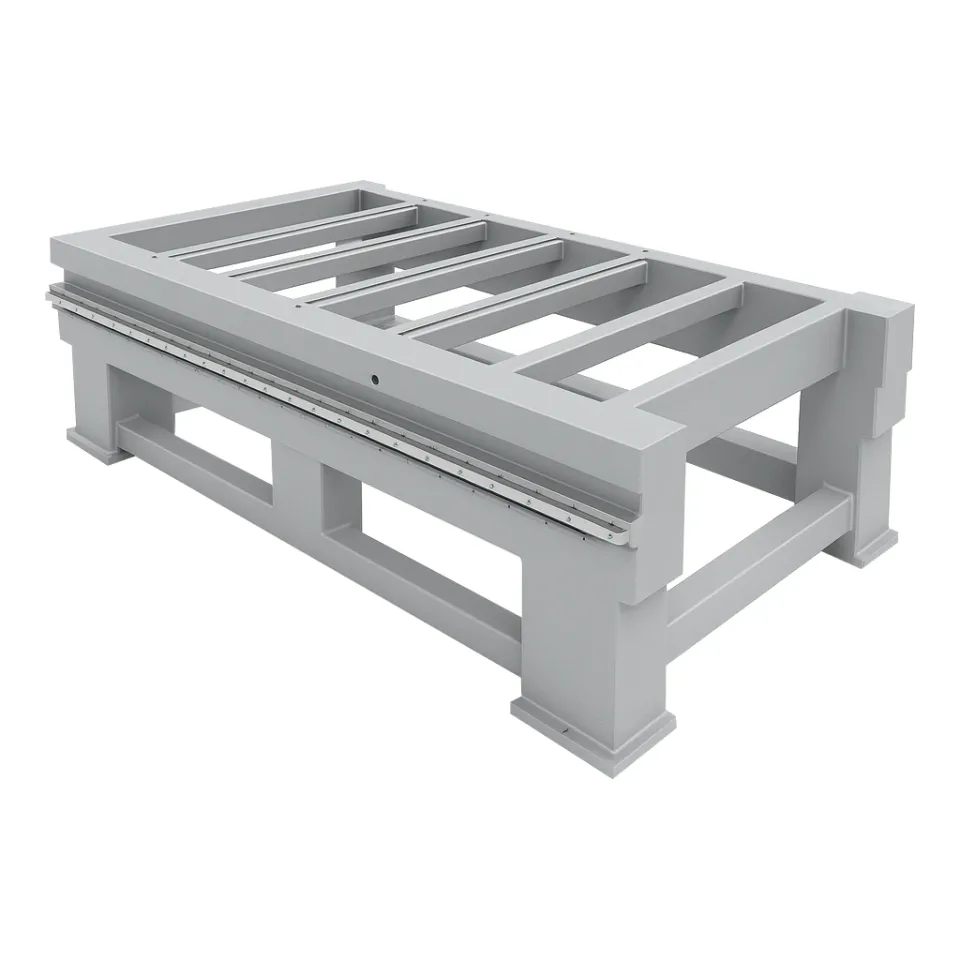
Станины станков
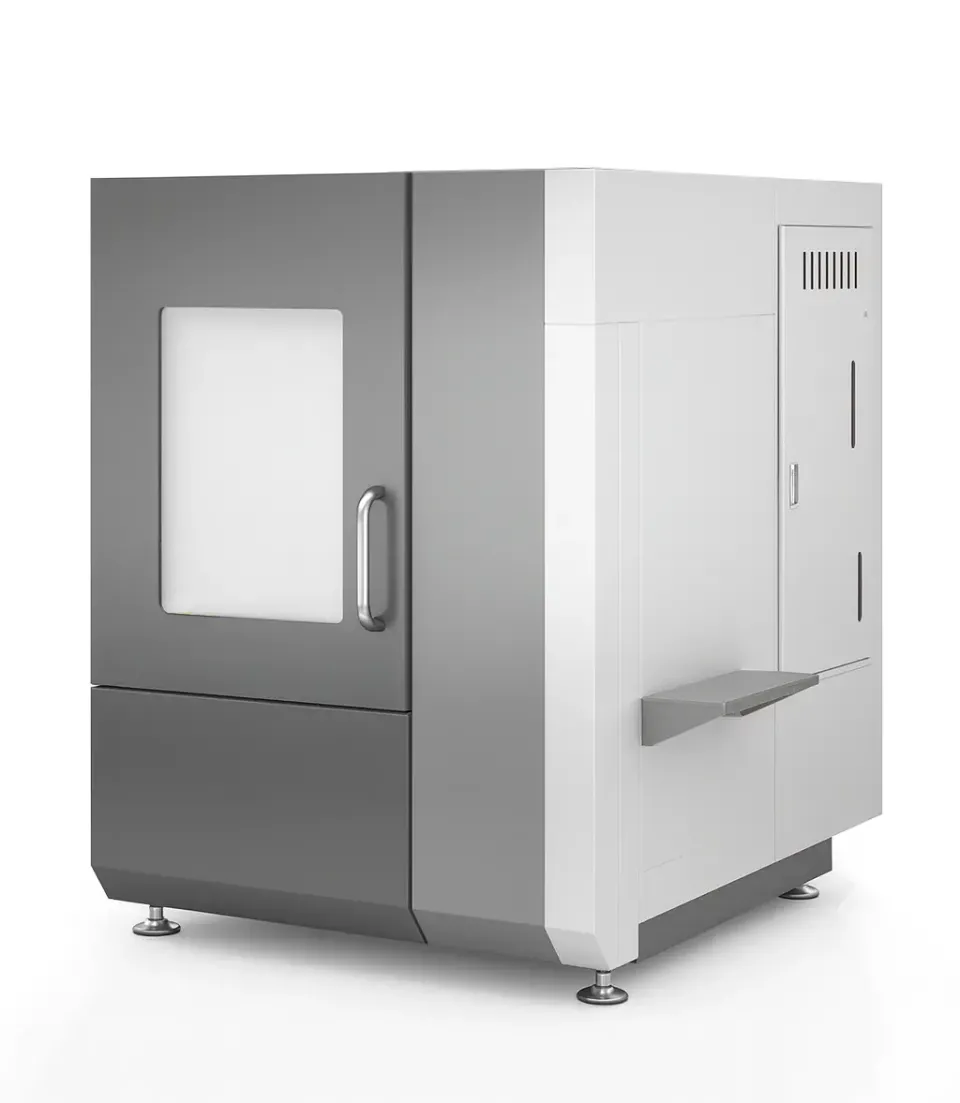
Кабинетные защиты для станков
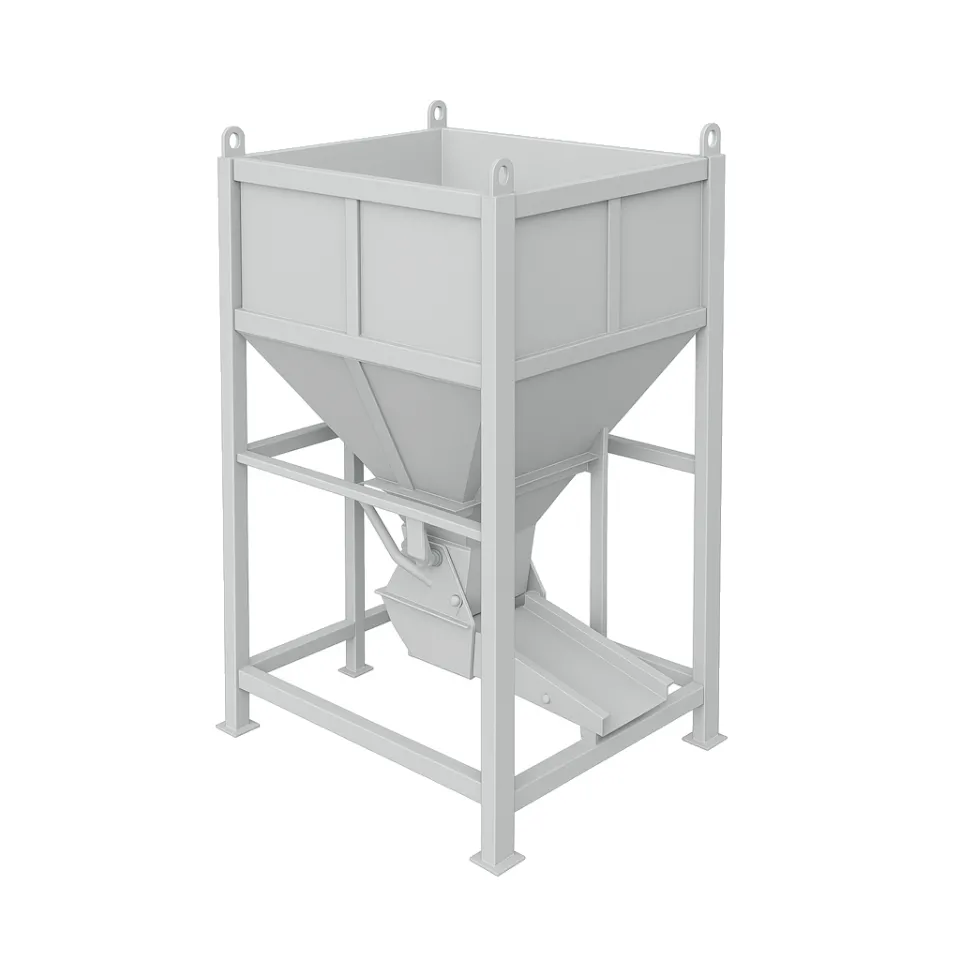
Сварные бункеры
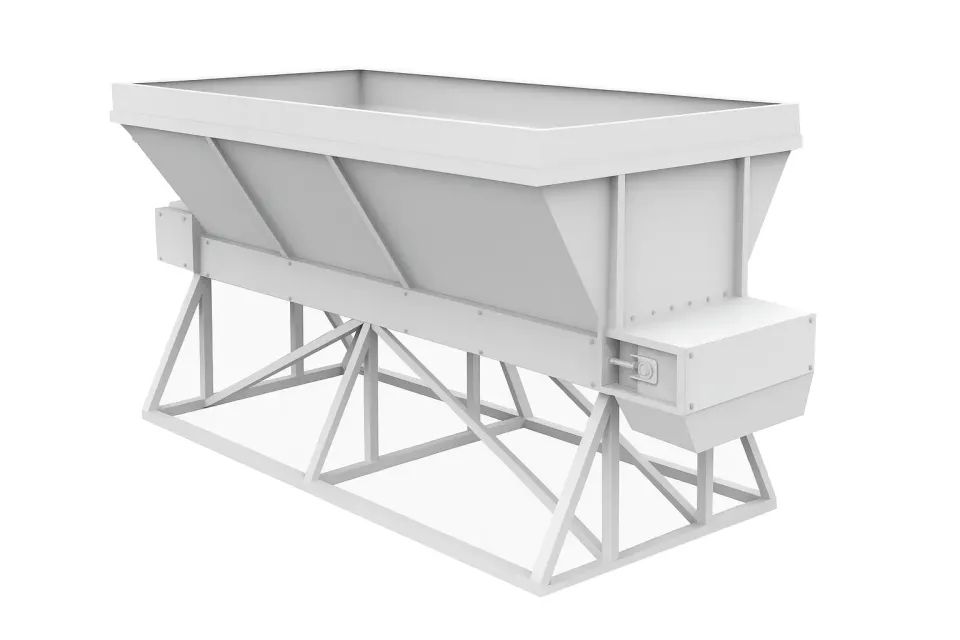
Механизированные бункеры
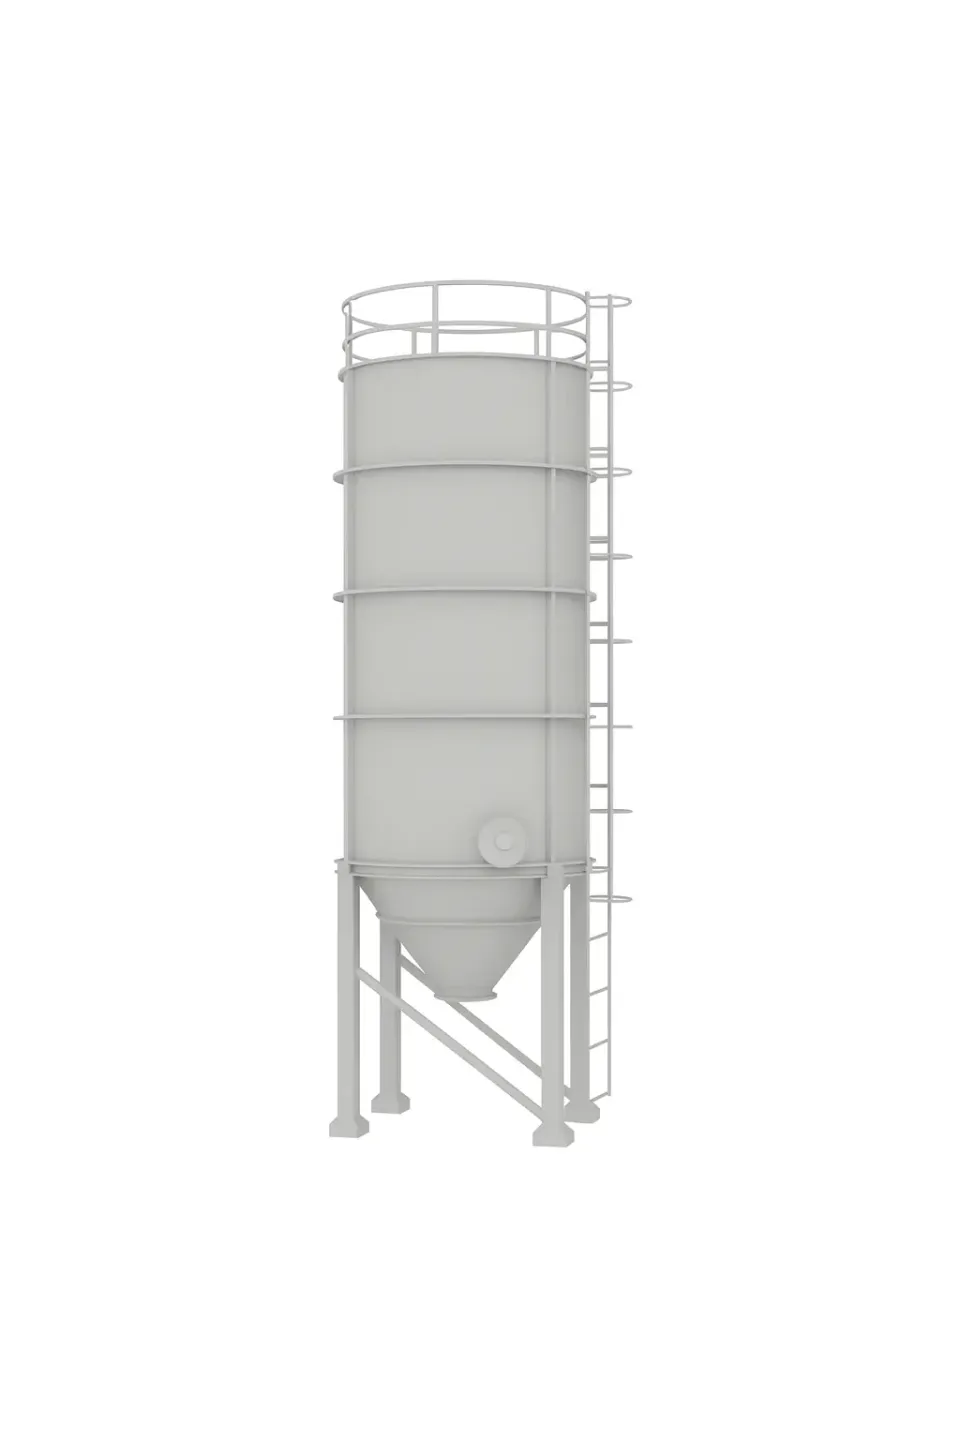
Силосы и бункеры для сыпучих материалов
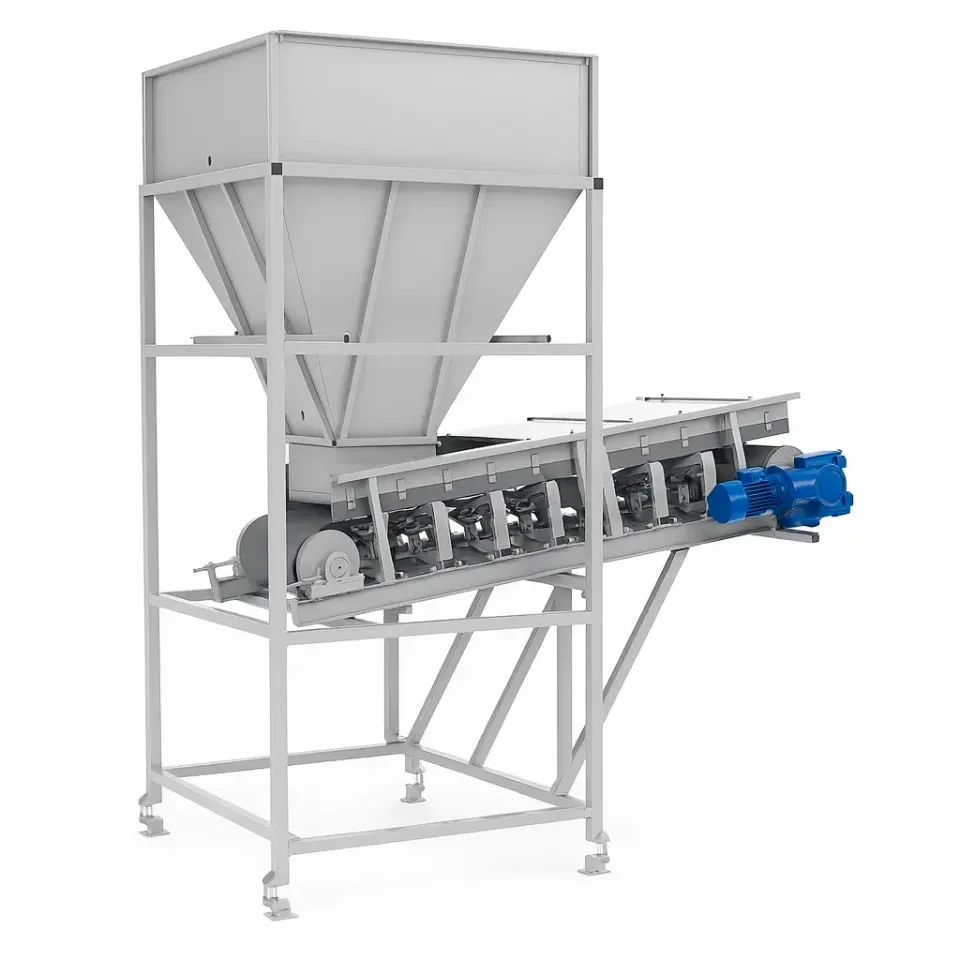
Бункеры-дозаторы
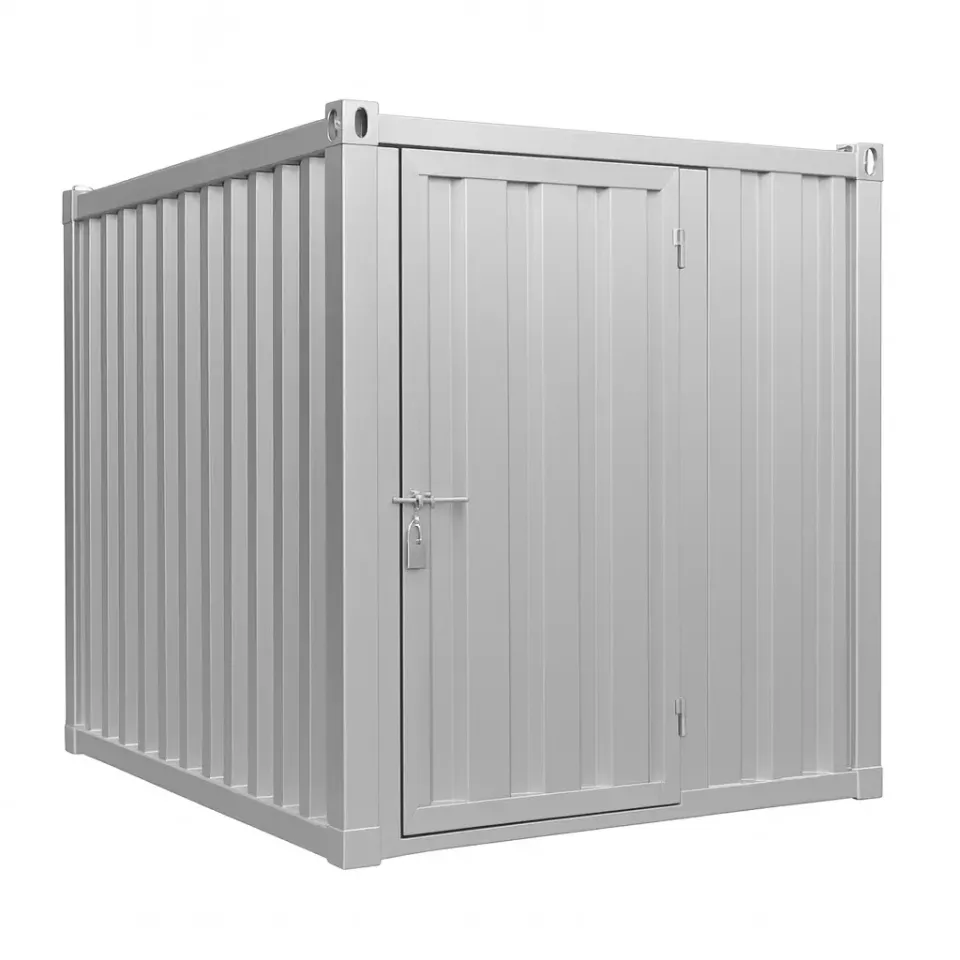
Металлические контейнеры
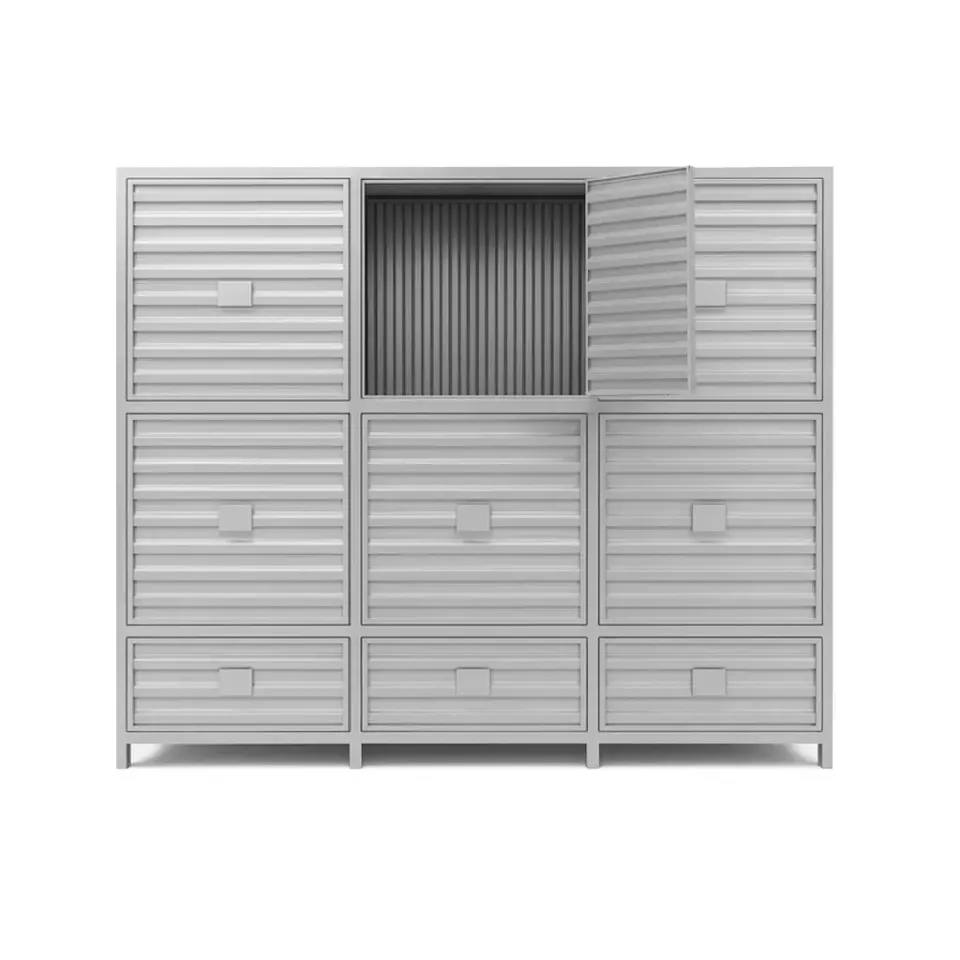
Контейнеры для хранения
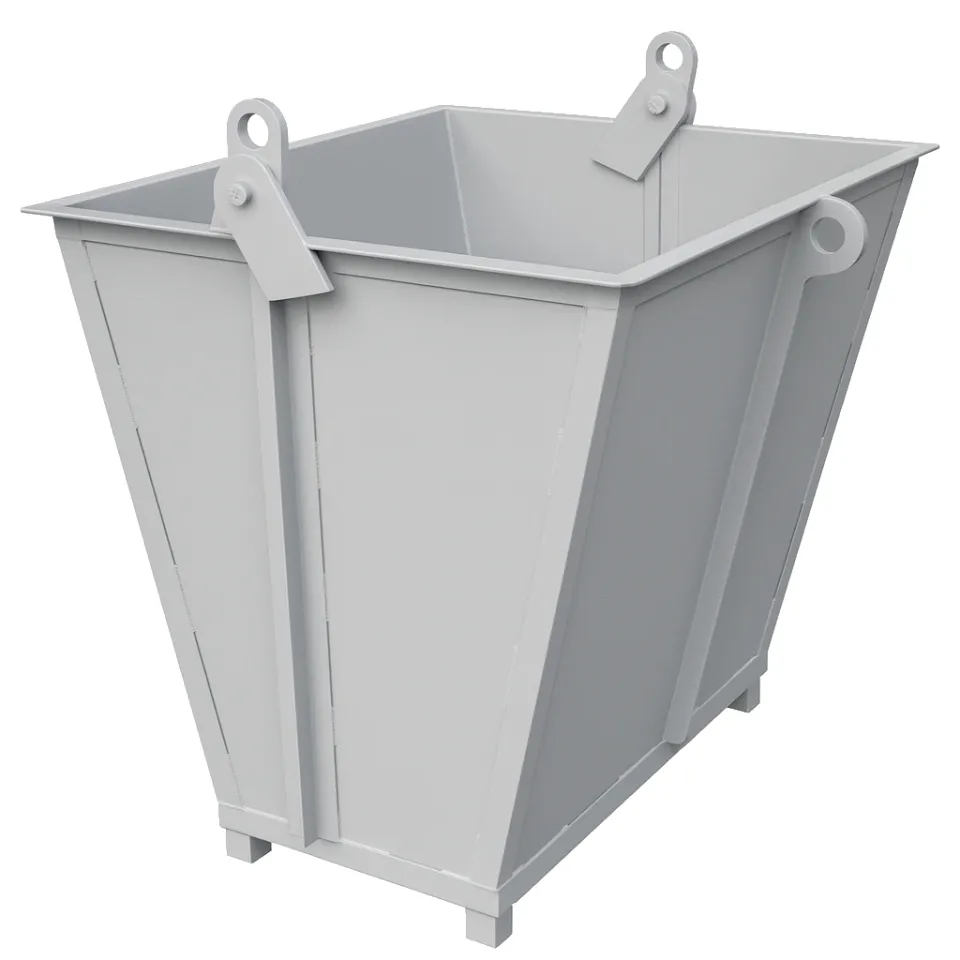
Контейнеры
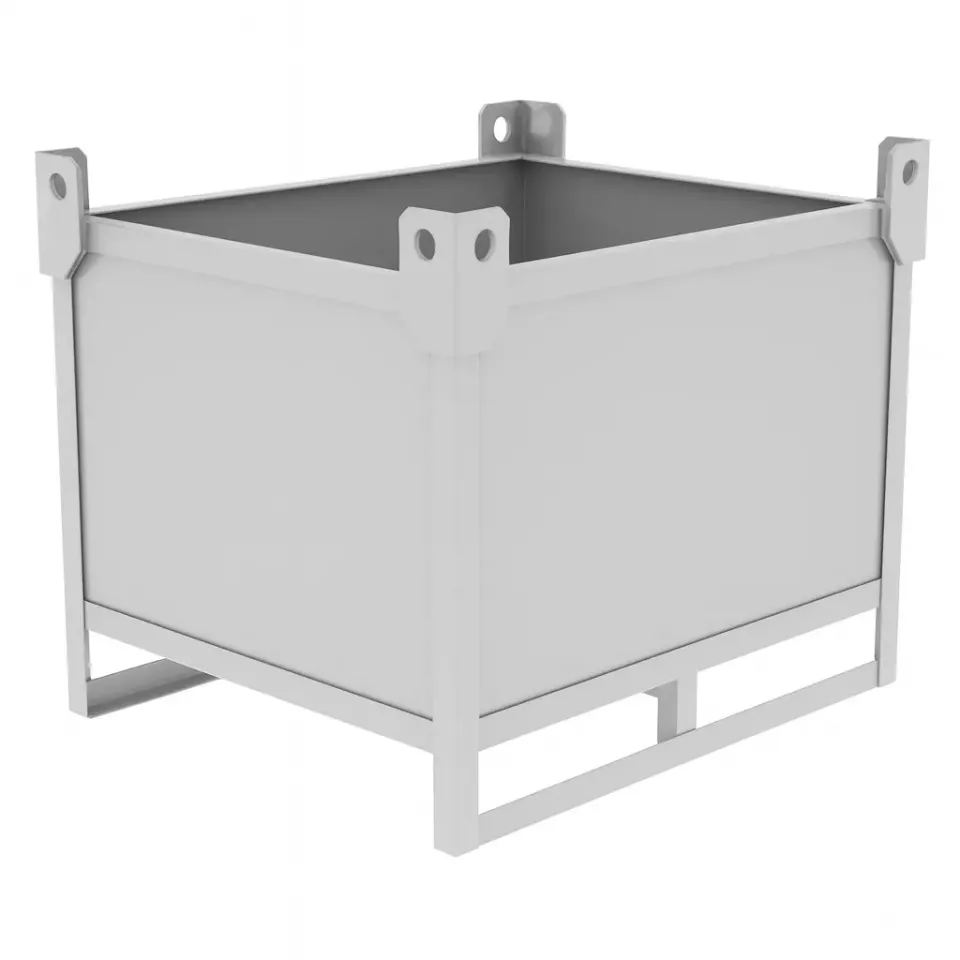
Контейнеры для производства
Вопрос-Ответ
Что такое станина станка и какие требования к ней предъявляются?
Станина станка — это основная несущая конструкция металлорежущего или деревообрабатывающего станка, на которой устанавливаются и закрепляются все рабочие узлы: направляющие для перемещения суппортов, кареток, шпиндельная бабка, задняя бабка, коробка передач, электродвигатели, системы охлаждения. Станина определяет точность обработки деталей на станке, поэтому к ней предъявляются жесткие требования. Прочность и жесткость — станина должна выдерживать статические нагрузки от веса узлов, заготовки (до нескольких тонн на крупных станках) и динамические нагрузки при резании металла, вибрации без деформаций, прогибов более 0,01-0,02 мм на метр длины. Для обеспечения жесткости станины изготавливают массивными из чугуна СЧ20, СЧ25 литьем (традиционный способ) или сваривают из стального листа толщиной 20-60 мм с многочисленными внутренними ребрами жесткости. Виброустойчивость — станина должна гасить вибрации от работы двигателей, резания, исключать резонансные колебания на рабочих частотах станка. Чугунные станины лучше гасят вибрации благодаря внутреннему трению в графитовых включениях, стальные сварные требуют заполнения внутренних полостей бетоном, полимербетоном для демпфирования. Точность геометрии — плоскости установки направляющих должны быть обработаны фрезерованием, строганием с точностью плоскостности 0,02-0,05 мм на всю длину (2-6 метров), параллельность направляющих 0,02 мм, перпендикулярность осей 10-20 угловых секунд. Стабильность размеров — после механической обработки станины подвергаются искусственному старению (нагрев и охлаждение, вибрация) или естественному старению (выдержка 6-12 месяцев) для снятия внутренних напряжений, предотвращения последующих деформаций от напряжений.
Какие типы бункеров вы изготавливаете?
Производим сварные бункеры различной конструкции для хранения и дозирования сыпучих материалов. Бункеры конические (силосы) — наиболее распространенный тип для сыпучих материалов хорошей сыпучести (зерно, комбикорм, цемент, песок, гранулы пластика). Конструкция: верхняя цилиндрическая часть для хранения запаса материала диаметром 1-4 метра, высотой 2-8 метров, нижняя коническая часть с углом наклона стенок 60-70° к горизонту для истечения материала самотеком под действием силы тяжести к выходному отверстию. Объем бункеров 1-50 м³. Загрузочный люк сверху, разгрузочный затвор снизу (шиберный, секторный, винтовой). Опорные стойки или рама под днищем. Бункеры призматические прямоугольного сечения для материалов плохой сыпучести (влажный песок, глина, руда, уголь) или для экономии места при установке нескольких бункеров в ряд. Боковые стенки вертикальные из листа, днище пирамидальное с четырьмя наклонными гранями. Для предотвращения зависания материала на стенках применяются вибраторы пневматические или электрические, аэрация (продувка сжатым воздухом снизу через пористое днище). Бункеры-накопители над конвейерами для приема материала с одного конвейера и дозированной подачи на другой, компенсации неравномерности потока. Бункеры-дозаторы весовые или объемные с затворами с регулируемым расходом для точной дозировки компонентов в технологических процессах (смешивание, загрузка в реакторы).
В чем особенности изготовления оборудования из нержавеющей стали?
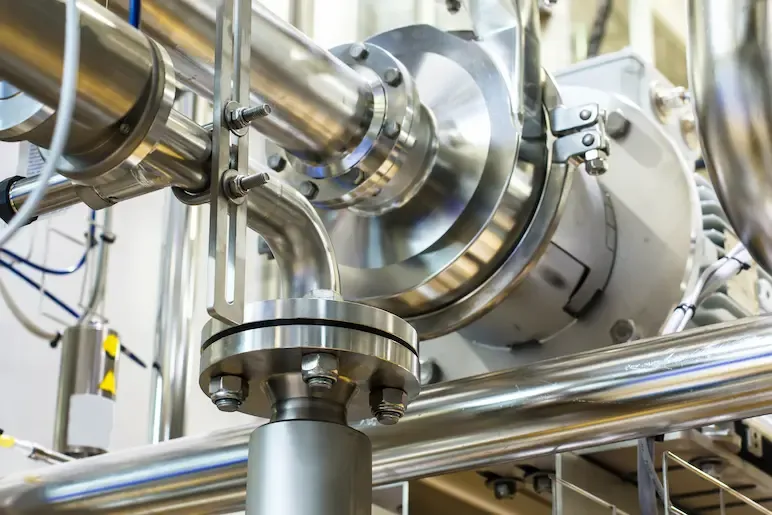
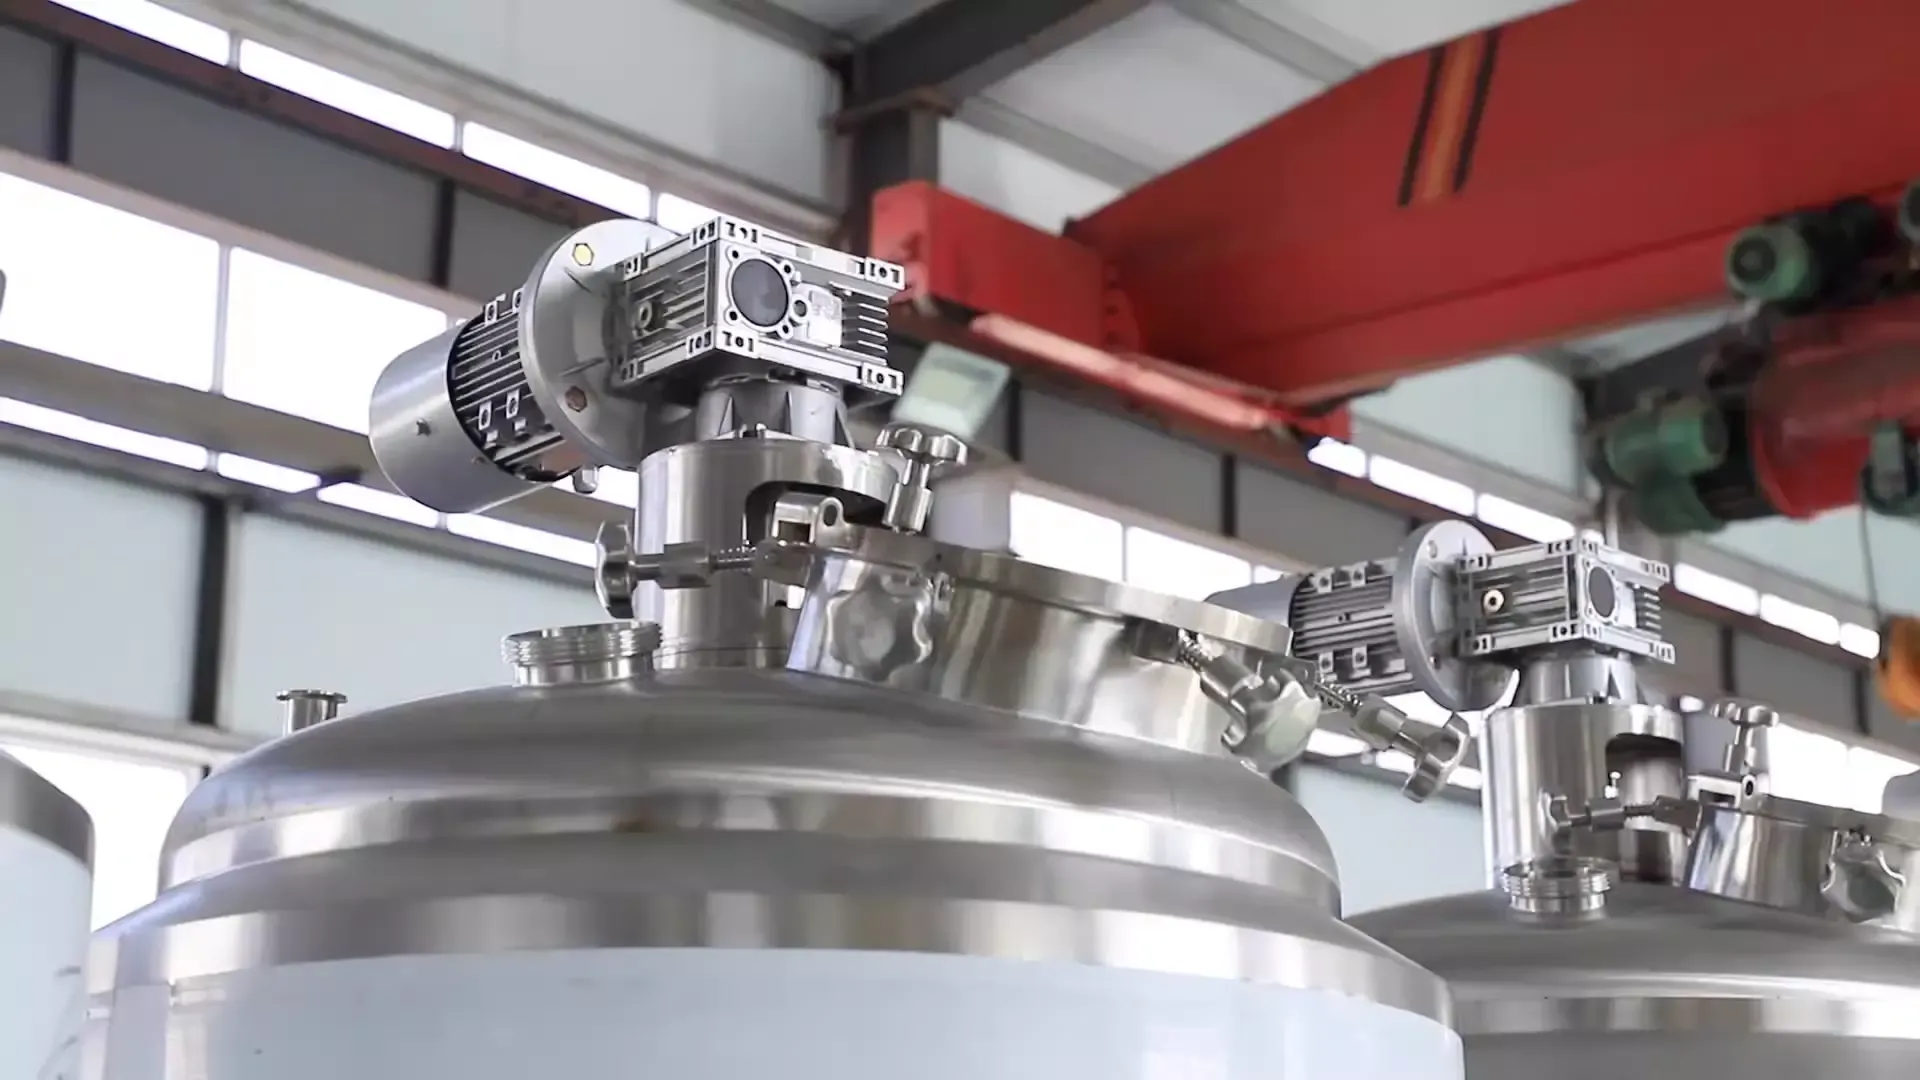
Изготовление оборудования из нержавеющей стали имеет ряд технологических особенностей по сравнению с обычной углеродистой сталью. Сварка нержавейки выполняется аргонодуговым методом TIG в среде защитного газа аргона для предотвращения окисления хрома в шве, образования карбидов хрома, снижающих коррозионную стойкость (межкристаллитная коррозия). Полуавтоматическая сварка MIG в смеси аргона с 2% CO2 применяется для толстого металла более 4 мм. Сварочная проволока из нержавейки соответствующей марки (для AISI 304 проволока ER308, для AISI 316 — ER316). После сварки швы травятся специальными пастами или электрохимически для удаления оксидной пленки, цветов побежалости, восстановления пассивного слоя хрома. Резка нержавейки выполняется лазером (чистый точный рез без заусенцев, шлака), гидроабразивом (нет термического воздействия, окалины) или плазмой (быстро, но требуется зачистка кромок). Механическая резка дисковыми пилами с твердосплавными зубьями, ленточнопильными станками. Гибка нержавеющего листа требует больших усилий на 20-30% чем углеродистой стали из-за высокой прочности, пружинения. Обработка резанием на станках (токарная, фрезерная, сверление) ведется твердосплавным инструментом на пониженных скоростях резания и подачах, обильное охлаждение для предотвращения налипания стружки на инструмент, наклепа поверхности. Полировка внутренних поверхностей оборудования до шероховатости Ra 0,4-0,8 мкм (зеркальная) абразивными кругами, пастами, электрополировкой для пищевого, фармацевтического оборудования. Все эти особенности увеличивают трудоемкость изготовления нержавеющего оборудования в 1,5-2 раза по сравнению с обычной сталью.
Какие металлические контейнеры вы производите?
Изготавливаем различные типы металлических контейнеров для складской логистики и транспортировки. Складские штабелируемые контейнеры для хранения мелких деталей, крепежа, запчастей, инструмента в цехах, на складах — сварная конструкция из листа 2-3 мм и уголка 40×40 мм по периметру дна и верха. Размеры стандартные под европоддон: 1200×800×800 мм, 1200×1000×1000 мм или нестандартные по требованию заказчика. Боковые стенки из листа или сварной сетки из прутка Ø6-8 мм через 50×50 мм для визуального контроля содержимого, вентиляции. Передняя стенка откидная на петлях или полностью съемная для удобного доступа. Дно усиленное из листа 4-5 мм с подкладными полозьями из уголка или профильной трубы, карманы под вилы погрузчика (внутренние размеры 100×350 мм) для быстрого перемещения загруженного контейнера. Угловые стойки из уголка 50×50 мм для штабелирования до 4-6 контейнеров по высоте без деформации нижних, общая нагрузка в штабеле до 5-8 тонн. Грузоподъемность одного контейнера 500-2000 кг. Покрытие порошковой краской любого цвета RAL. Сетчатые контейнеры полностью из сварной сетки на рамном каркасе — легкие, хорошая вентиляция, видимость содержимого, применяются для хранения овощей, фруктов, непылящих материалов, отходов. Крупногабаритные контейнеры для перевозки тяжелых длинномерных грузов (труб, профиля, арматуры) размером 3000×1500×1500 мм, грузоподъемность до 5 тонн, строповочные петли по углам для подъема краном. Специализированные контейнеры под конкретные детали заказчика с ложементами, разделителями, фиксаторами для безопасной транспортировки без повреждений.
Сколько времени занимает изготовление промышленного оборудования?
Сроки изготовления зависят от сложности, размеров, количества оборудования и необходимости проектирования. Простые изделия по готовым чертежам (контейнер, небольшой бункер до 5 м³, рама под оборудование до 1 тонны) изготавливаются за 2-3 недели: раскрой металла 2-3 дня, сварка и сборка 5-7 дней, покраска 3-5 дней. Оборудование средней сложности (бункер 10-20 м³, станина станка 2-3 тонны с механообработкой посадочных мест, защитный кожух сложной формы) — 4-6 недель включая разработку технологии сборки, изготовление на станках, контроль геометрии. Сложное оборудование требующее проектирования (нестандартный смеситель, дробилка, корпус редуктора с высокоточной обработкой) — 2-3 месяца: проектирование с 3D-моделированием, расчетами прочности 2-4 недели, согласование с заказчиком, изготовление и механообработка 4-6 недель, сборка, испытания 1-2 недели. Серийное производство однотипного оборудования (10-100 контейнеров, бункеров) — после отработки технологии на первом образце производительность 2-5 изделий в неделю в зависимости от сложности и трудоемкости. Для крупного тяжелого оборудования массой более 5 тонн с толстым металлом 40-60 мм сроки увеличиваются на 20-30% из-за трудоемкости сварки, необходимости термообработки для снятия напряжений, сложности транспортировки готовых изделий.
Какую точность обработки вы можете обеспечить?
Обеспечиваем различные классы точности в зависимости от назначения поверхностей и требований чертежа. Обычная точность для сварных конструкций без механообработки (корпуса, рамы, контейнеры, бункеры) — линейные размеры ±2-5 мм, отклонение от плоскостности, перпендикулярности 2-3 мм на метр длины, диаметры отверстий под болты +1 мм (под болты М10-М24). Достаточна для большинства несущих конструкций. Повышенная точность для сварных изделий с частичной механообработкой — линейные размеры ±0,5-1 мм, плоскостность обработанных поверхностей 0,05-0,1 мм на метр после фрезерования, строгания, отверстия под подшипники, втулки с допуском H7, H8 (сотые доли мм) после расточки на станках. Применяется для рам, станин оборудования общего назначения. Высокая точность для ответственных деталей станков, прессов, редукторов — посадочные отверстия под подшипники качения H6, H7 с отклонением 0,01-0,03 мм, обработка на координатно-расточных станках с точностью межцентровых расстояний ±0,02-0,05 мм, плоскости направляющих с плоскостностью 0,02 мм на длине 2-3 метра после шлифования, притирки. Шероховатость поверхностей: черновая после резки Ra 12,5-25 мкм, после фрезерования Ra 3,2-6,3 мкм, после тонкого фрезерования, растачивания Ra 1,6-3,2 мкм, после шлифования Ra 0,4-0,8 мкм (для направляющих станков, посадочных мест подшипников), после полирования Ra 0,1-0,2 мкм (для пищевого оборудования из нержавейки). Контроль точности выполняется измерительным инструментом: штангенциркули, микрометры, нутромеры, индикаторы часового типа, для сложных деталей — координатно-измерительные машины с точностью измерения 0,005 мм.
Готовы воплотить ваш проект?
Оставьте заявку на сайте, сделайте звонок или напишите контакты в форме обратной связи. Оперативно подготовим коммерческое предложение, предоставим примеры работ и расчет стоимости.
Прикрепите файлы .DXF/DWG/STEP, PDF для более точного расчета стоимости.
Другие наши решения для металлообработки
Скорость без компромиссов — оптимизированные процессы производства сокращают сроки без потери качества
Наши работы
Примеры работ наших клиентов, выполненные на нашем производстве.