Вальцовка обечаек
Изготовление обечаек методом вальцовки в Санкт-Петербурге и Ленинградской области: профессиональная вальцовка листового металла для производства цилиндрических обечаек, конусов и обичаек из стали, нержавейки и алюминия для емкостей, резервуаров и трубопроводов

Услуги вальцовка листового обечаек
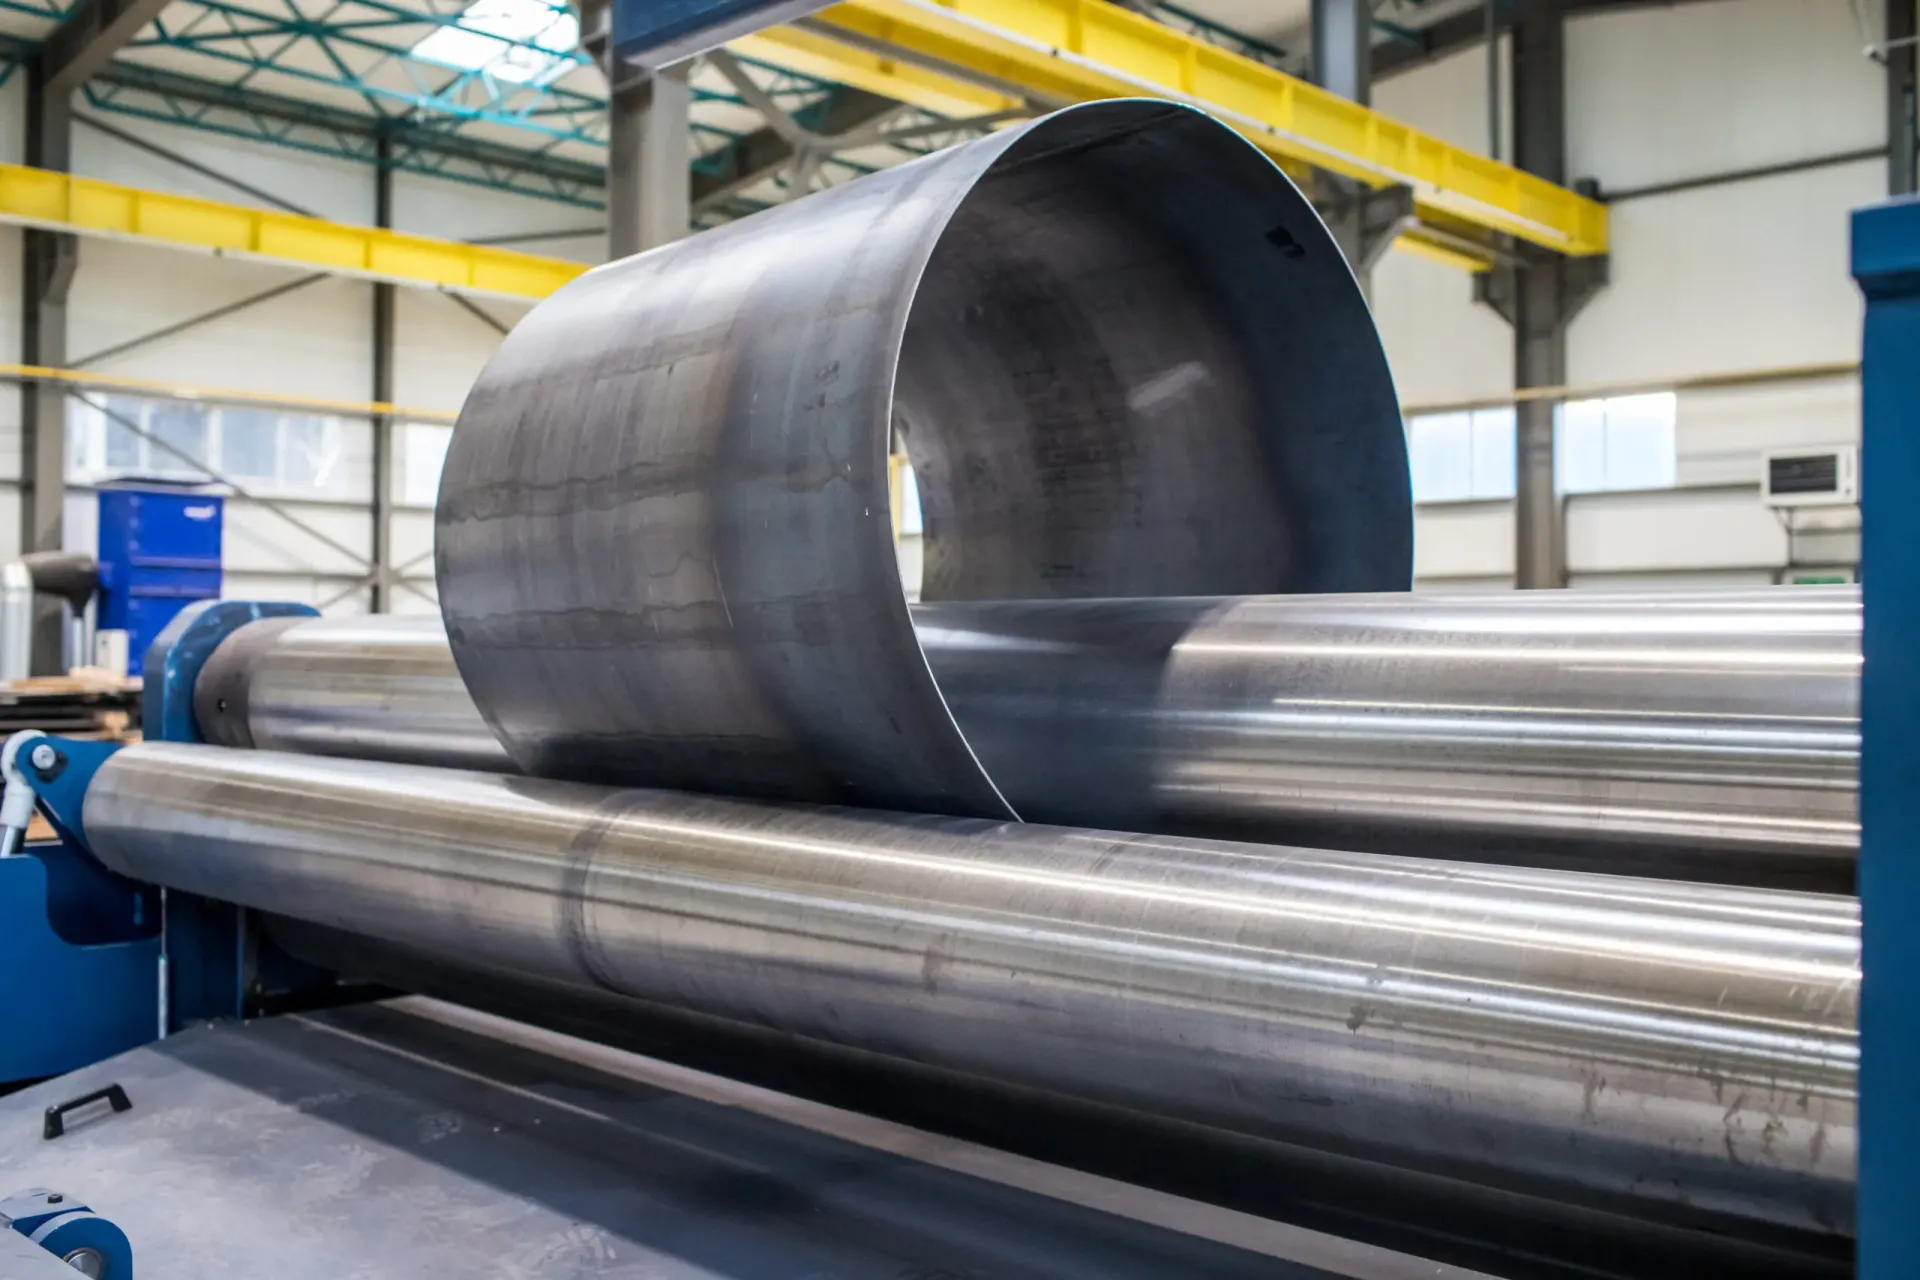
Изготовление обечаек методом вальцовки — технологический процесс придания листовому металлу цилиндрической или конической формы путем пластической деформации на вальцовочных станках (листогибочных вальцах). Обечайка (обичайка) — цилиндрический или конический элемент, являющийся основной составной частью корпусов емкостей, резервуаров, котлов, силосов, труб большого диаметра. Метод вальцовки обеспечивает высокую точность геометрии, равномерность деформации металла и возможность изготовления обечаек диаметром от 200 мм до 4000 мм.
Мы выполняем профессиональное изготовление обечаек методом вальцовки на современном оборудовании с числовым программным управлением. Работаем с листовой углеродистой и нержавеющей сталью, алюминием толщиной от 1 до 20 мм. Изготавливаем обечайки для емкостного оборудования, резервуаров, силосов, воздуховодов, дымоходов, корпусов промышленного оборудования по чертежам заказчика с соблюдением требований ГОСТ и технических условий.
Обечайки являются основными элементами:
- Вертикальных и горизонтальных резервуаров для хранения жидкостей
- Сосудов, работающих под давлением (котлы, автоклавы, реакторы)
- Силосов и бункеров для сыпучих материалов
- Труб большого диаметра (более 500 мм)
- Воздуховодов и дымоходов промышленной вентиляции
- Корпусов технологического оборудования (смесители, сепараторы, центрифуги)
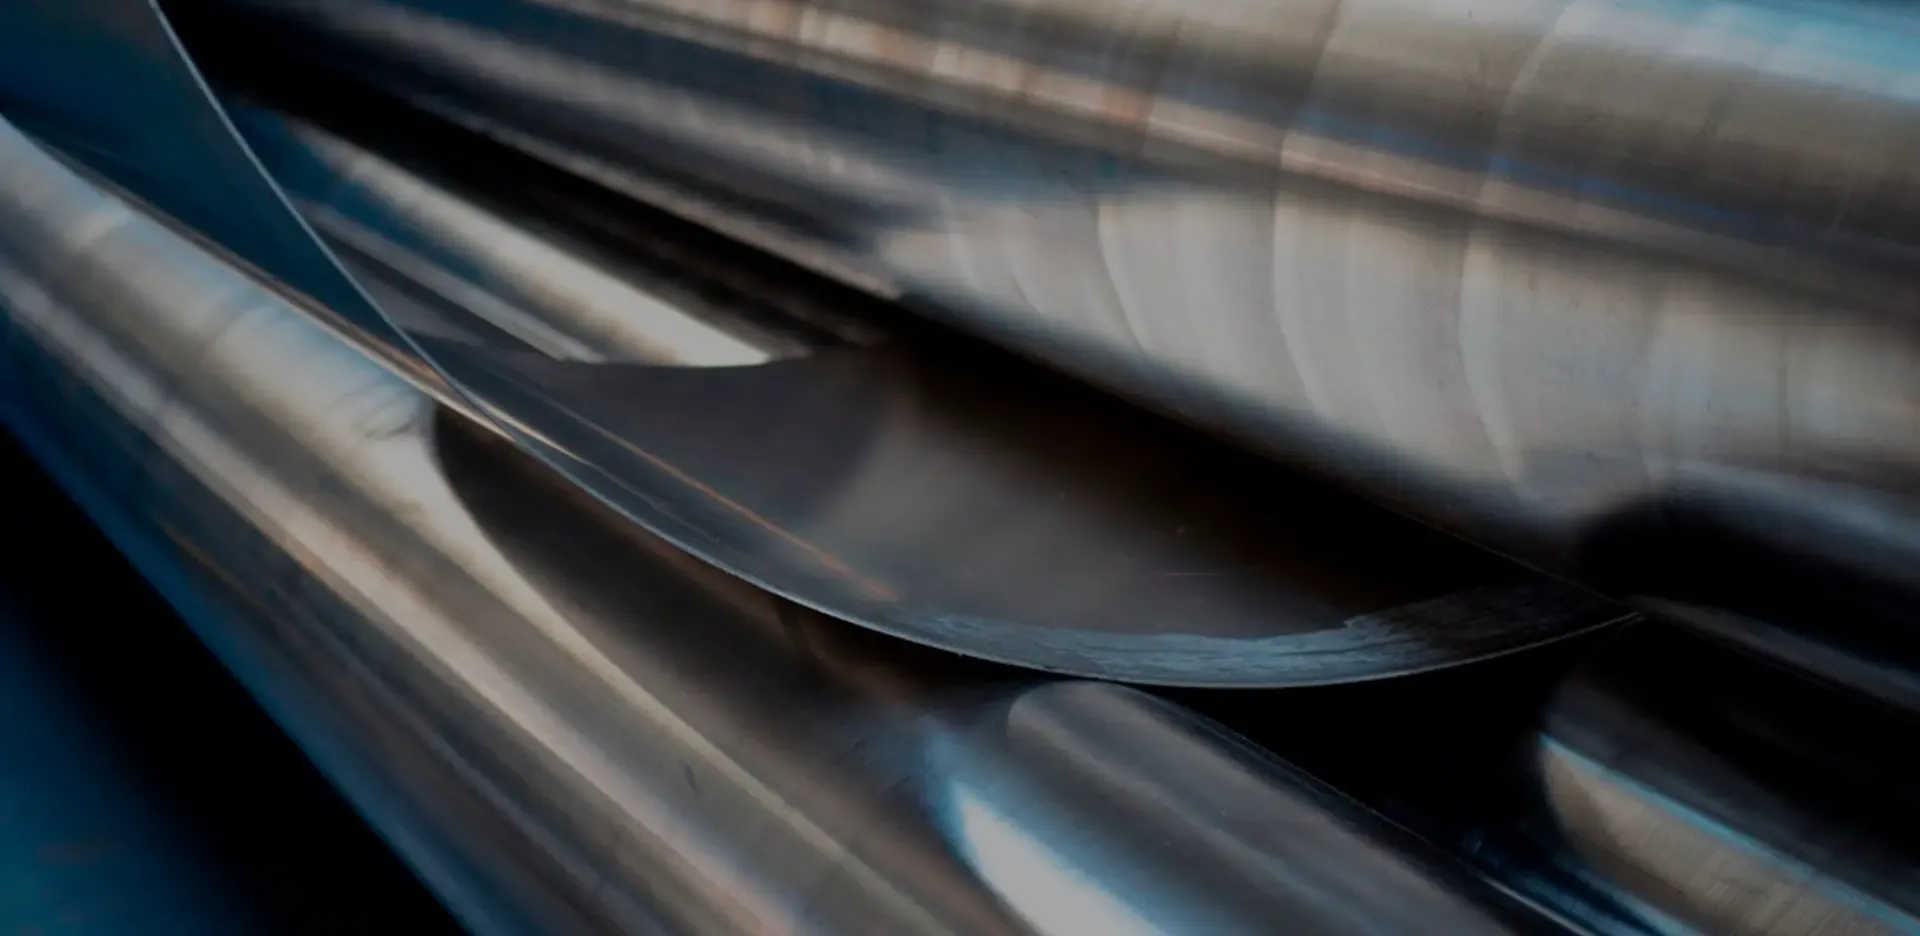
Вальцовка листа в обечайку происходит на листогибочных вальцах — специальных станках с тремя или четырьмя валками, между которыми протягивается лист металла. Верхний валок создает давление, нижние служат опорой, в результате лист постепенно изгибается по радиусу. За несколько проходов листу придается требуемая кривизна для получения цилиндра заданного диаметра.
Вопрос-Ответ
Что такое обечайка и зачем нужна вальцовка?
Обечайка (обичайка) — цилиндрический или конический элемент корпуса сосуда, емкости, трубы, изготовленный из листового металла путем гибки и последующей сварки продольного шва. Обечайки являются основными элементами:
- Вертикальных и горизонтальных резервуаров для хранения жидкостей
- Сосудов, работающих под давлением (котлы, автоклавы, реакторы)
- Силосов и бункеров для сыпучих материалов
- Труб большого диаметра (более 500 мм)
- Воздуховодов и дымоходов промышленной вентиляции
- Корпусов технологического оборудования (смесители, сепараторы, центрифуги)
Вальцовка листа в обечайку происходит на листогибочных вальцах — специальных станках с тремя или четырьмя валками, между которыми протягивается лист металла. Верхний валок создает давление, нижние служат опорой, в результате лист постепенно изгибается по радиусу. За несколько проходов листу придается требуемая кривизна для получения цилиндра заданного диаметра.
Типы обечаек:
- Цилиндрические обечайки: Самый распространенный тип — образуют цилиндрический корпус постоянного диаметра по всей длине. Используются для вертикальных резервуаров, горизонтальных емкостей, труб. Диаметр от 200 до 4000 мм, длина окружности заготовки рассчитывается по формуле L = π × D (где D — внутренний диаметр).
- Конические обечайки (обичайки): Имеют форму усеченного конуса, диаметр изменяется от одного торца к другому. Применяются как переходные элементы между цилиндрами разного диаметра, днища бункеров и силосов, конфузоры и диффузоры в вентиляции. Развертка конуса имеет форму сектора кольца.
- Эллиптические и овальные сечения: Специальные обечайки некруглого сечения для резервуаров специальной формы, корпусов оборудования. Требуют специальной оснастки и более сложной технологии вальцовки.
Методы изготовления обечаек:
- Вальцовка на трехвалковых вальцах: Классическая схема: два нижних валка фиксированы, верхний подвижный создает изгибающее усилие. Лист пропускается между валками несколько раз с постепенным увеличением прогиба верхнего валка. Требуется предварительный подгиб кромок отдельно, так как концы листа остаются прямыми (мертвые зоны).
- Вальцовка на четырехвалковых вальцах: Современная схема с дополнительным прижимным валком, который подгибает кромки листа, исключая мертвые зоны. Обечайка получается более точной, не требуется предварительный подгиб кромок. Выше производительность и качество.
- Вальцовка с ЧПУ: Станки с числовым программным управлением обеспечивают автоматическую настройку положения валков по заданному диаметру, контроль радиуса в процессе гибки, высокую повторяемость геометрии для серийного производства. Оператор вводит диаметр обечайки, толщину металла, станок автоматически рассчитывает параметры.
Какой минимальный и максимальный диаметр обечайки можно изготовить?
На нашем оборудовании изготавливаем обечайки диаметром от 200 мм до 4000 мм. Минимальный диаметр 200 мм ограничен радиусом гибки вальцов — меньший диаметр требует специальных роликов. Для диаметров менее 200 мм используем другие методы — гибку на прессе с оправкой или закатку. Максимальный диаметр 4000 мм (4 метра) ограничен шириной вальцов 3000 мм с учетом нахлеста кромок. Наиболее востребованные диаметры: 500-1000 мм для технологических емкостей, 1500-2500 мм для резервуаров среднего объема, 3000-4000 мм для крупных резервуаров РВС. Для диаметров более 4 метров изготавливаем обечайки из нескольких листов (секторов) с вертикальными швами — так делают большие резервуары диаметром 10-20 метров.
Какую толщину металла можно вальцевать?
Вальцуем листовой металл толщиной от 1 до 20 мм в зависимости от материала и диаметра. Тонкий металл 1-3 мм используется для воздуховодов, дымоходов, легких емкостей — вальцуется легко, но требует аккуратности чтобы не образовались вмятины. Средняя толщина 4-8 мм — основной диапазон для технологических емкостей, небольших резервуаров, корпусов оборудования. Толстый металл 10-20 мм применяется для сосудов высокого давления, крупных резервуаров — требует мощных вальцов и больше проходов. Для нержавеющей стали максимальная толщина 12 мм из-за большей прочности и пружинения. Алюминий до 10 мм — более мягкий, вальцуется легче стали. Чем толще металл, тем больше минимальный диаметр обечайки — для листа 20 мм минимум Ø1000 мм.
Можете ли вы изготовить полный корпус резервуара?
Да, выполняем полный цикл изготовления корпусов резервуаров, емкостей, сосудов под ключ. Изготавливаем все элементы: цилиндрические обечайки (одна или несколько секций по высоте), днища эллиптические или конические (штампованные или сварные), крышки плоские или выпуклые, штуцера для входа/выхода продукта, люки для обслуживания, опорные лапы или обечайку-юбку. Свариваем все элементы в единый корпус на нашем производстве, проводим гидравлические или пневматические испытания на герметичность и прочность согласно требованиям Ростехнадзора. Выполняем антикоррозионную защиту внутри и снаружи по требованиям заказчика. Оформляем паспорт сосуда с регистрацией в Ростехнадзоре (для сосудов под давлением). Организуем доставку и монтаж на объекте заказчика. Работаем с резервуарами объемом от 0,5 до 100 м³.
Готовы воплотить ваш проект?
Оставьте заявку на сайте, сделайте звонок или напишите контакты в форме обратной связи. Оперативно подготовим коммерческое предложение, предоставим примеры работ и расчет стоимости.
Прикрепите файлы .DXF/DWG/STEP, PDF для более точного расчета стоимости.
Другие наши решения для металлообработки
Скорость без компромиссов — оптимизированные процессы производства сокращают сроки без потери качества
Наши работы
Примеры работ наших клиентов, выполненные на нашем производстве.